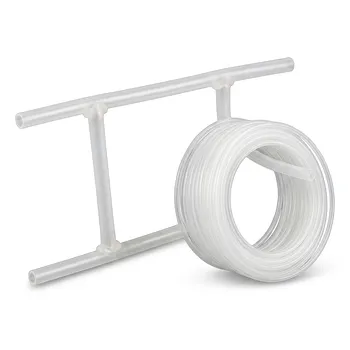
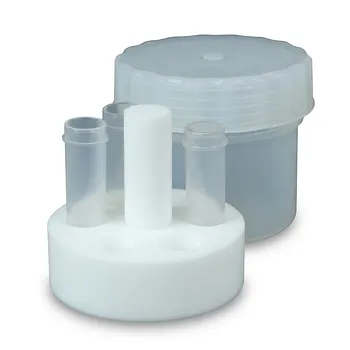
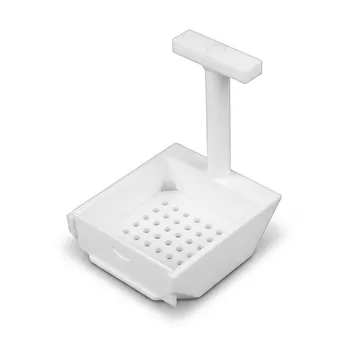
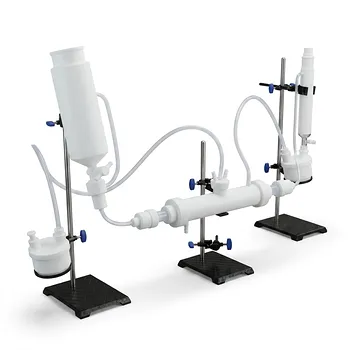
يكمن الاختلاف الرئيسي في الطريقة التي يستجيب بها كل نوع من راتنجات PTFE للتشكيل. يتم ضغط راتنجات PTFE الحبيبية وتلبيدها (sintering) لتكوين أشكال صلبة كثيفة، مما يجعلها مناسبة لأدوات المختبر ذات الجدران السميكة والأجزاء الصلبة التي يمكن تشكيلها باستخدام آلات التحكم الرقمي (CNC). أما مسحوق PTFE الناعم فيتم خلطه مع مادة مساعدة للمعالجة هيدروكربونية وتشكيله من خلال البثق بالمعجون، مما يجعله أكثر ملاءمة للأنابيب المستمرة والمرنة وذات الجدران الرقيقة.
يدعم الراتنج الحبيبي المكونات الهيكلية القابلة للتشغيل الآلي؛ بينما يدعم المسحوق الناعم الأنابيب المبثوقة بشكل مستمر. الاختيار بينهما هو في المقام الأول مسألة مطابقة لبنية جزيئات الراتنج وسلوك المعالجة مع الهندسة المطلوبة.
لماذا تختلف أشكال الراتنج
يأتي PTFE الحبيبي من بلمرة التعليق (Suspension Polymerization)
يتم إنتاج PTFE الحبيبي عمومًا من خلال بلمرة التعليق مع التحريك القوي ومستويات منخفضة نسبيًا من المواد الخافضة للتوتر السطحي. وهذا يخلق جزيئات خشنة نسبيًا وسهلة التدفق تضغط بفعالية تحت الضغط.
يمكن تصنيف الراتنج حسب الكثافة الظاهرية، مع درجات منخفضة الكثافة أقل من حوالي 400 جم/لتر ودرجات عالية الكثافة أعلى من حوالي 400 جم/لتر وفقًا لمعيار ASTM D4894. تعتمد الدرجة المناسبة على كيفية ضغط المادة وتدفقها وتماسكها.
يأتي المسحوق الناعم من بلمرة التشتت (Dispersion Polymerization)
يتم إنتاج مسحوق PTFE الناعم من خلال بلمرة التشتت أو المستحلب، تليها عملية التخثر والتجفيف. تخلق هذه العملية جزيئات صغيرة وموحدة نسبيًا مصممة للاستجابة للبثق بالمعجون.
لا يتدفق المسحوق الناعم أو يضغط بشكل طبيعي مثل الراتنج الحبيبي. بدلاً من ذلك، يتم خلطه مع مادة تشحيم هيدروكربونية سائلة تسمح بتشكيل المسحوق مسبقًا ودفعه عبر قالب البثق.
كيف تتم معالجة PTFE الحبيبي إلى أدوات مختبرية
قولبة الضغط تبني أشكالًا صلبة كثيفة
يتم عادةً قولبة الراتنج الحبيبي بالضغط في قوالب أو كتل أو قضبان أو أسطوانات أو غيرها من الأشكال الصلبة السميكة. ثم يتم تسخين الشكل المضغوط فوق نقطة انصهار PTFE حتى تندمج الجزيئات أثناء التلبيد.
بالنسبة للأسطوانات الكبيرة والأشكال ذات الجدران السميكة، يمكن أيضًا استخدام البثق الكبسي (ram extrusion) مع درجات حبيبية سهلة التدفق. يساعد الضغط الخلفي العالي والتبريد المتحكم فيه تحت الضغط على تقليل الفراغات الداخلية والمسامية.
التشغيل الآلي يصنع مكونات مختبرية معقدة
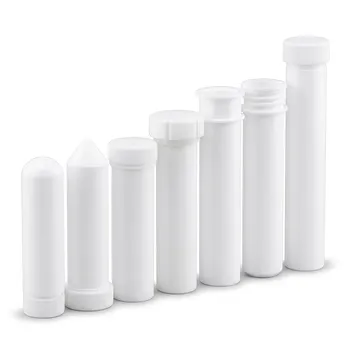
بعد القولبة أو البثق الكبسي، يمكن تشغيل مادة PTFE المدمجة بدقة. يمكن لعمليات الخراطة والتفريز والحفر باستخدام CNC إنتاج أوعية التفاعل، والكؤوس، والبوتقات، وزجاجات الكواشف، وأجسام الصمامات، والوصلات المخصصة، والكتل المختبرية.
تعتبر هذه الطريقة قيمة عندما يتطلب التصميم جدرانًا صلبة، أو هندسة خارجية معقدة، أو ميزات ملولبة، أو تحكمًا دقيقًا في الأبعاد يصعب الحصول عليه مباشرة من خلال القولبة.
النتيجة صلبة ومستقرة هيكليًا
تنتج معالجة الراتنج الحبيبي مكونات كثيفة ذاتية الدعم ذات سماكة جدار كبيرة. هذه الخصائص تجعلها مناسبة للأوعية المختبرية، وخلايا التفاعل المخصصة، والأجزاء الأخرى التي يجب أن تحافظ على شكلها أثناء المناولة أو الاستخدام.
المقايضة هي أن العملية تتضمن عادةً عمليات متعددة: الضغط أو القولبة، والتلبيد، وإعداد المخزون، والتشغيل الآلي.
كيف تتم معالجة المسحوق الناعم إلى أنابيب
المسحوق المشحم يشكل معجونًا قابلاً للبثق
يتم خلط المسحوق الناعم مع مادة تشحيم هيدروكربونية لإنشاء معجون. توفر مادة التشحيم قابلية معالجة مؤقتة، مما يسمح بضغط المادة في شكل مسبق ودفعها عبر قالب البثق.
بعد البثق، تتم إزالة مادة التشحيم أثناء التجفيف. ثم يتم تلبيد الأنابيب لدمج هيكل PTFE.
القص ينتج التليف (Fibrillation)
أثناء البثق بالمعجون، يتسبب القص في تليف جزيئات PTFE الدقيقة، مما يشكل هيكل بوليمر مترابط. وهذا يعطي الأنبوب غير الملبد قوة كافية للحفاظ على شكله أثناء خروجه من القالب ومروره عبر التجفيف والتلبيد.
يعتبر التليف أمرًا أساسيًا لمعالجة المسحوق الناعم. بينما تعتمد المعالجة الحبيبية بدلاً من ذلك بشكل أساسي على ضغط المسحوق، والضغط، وتماسك الجزيئات، والتلبيد بدرجة حرارة عالية.
نسبة الاختزال تتحكم في سلوك البثق
بالنسبة للأنابيب، تعد نسبة الاختزال مقياسًا حاسمًا لاختيار المسحوق الناعم. وهي نسبة مساحة المقطع العرضي لأسطوانة الطارد أو الشكل المسبق إلى مساحة المقطع العرضي للمادة المبثوقة.
تنتج الأنابيب ذات القطر الصغير نسبة اختزال عالية وتتطلب عمومًا ضغط بثق أكبر. يجب أن يكون القص الناتج كافيًا لإنتاج تليف متسق دون خلق عيوب أو عدم استقرار في الأبعاد أو انقطاعات في الأنبوب.
البثق بالمعجون ينتج مسارات سائلة مستمرة
المسحوق الناعم مناسب بشكل خاص للأنابيب المستمرة ذات الجدران الرقيقة، والخراطيم المرنة، وعزل الأسلاك، والأفلام، وبعض الأغشية. مع درجة الراتنج المناسبة، ونسبة الاختزال، ونظام التشحيم، وجدول المعالجة، يمكن للطريقة إنتاج جدران داخلية ناعمة، وقوة انفجار عالية، ونفاذية سائلة منخفضة.
كما يتجنب مسار البثق المستمر تشغيل كميات كبيرة من المواد، وهو أمر مهم لخطوط نقل السوائل الطويلة ذات القطر الصغير.
مطابقة خصائص المواد مع هندسة المنتج
الجدران السميكة تفضل الراتنج الحبيبي
يعتبر PTFE الحبيبي هو الخيار المعتاد عندما يجب أن يكون المنتج مكونًا سميكًا وصلبًا ثلاثي الأبعاد. يمكن دمج الراتنج في كتلة أو أسطوانة كبيرة ثم تشكيله آليًا إلى الشكل النهائي.
هذا مناسب بشكل خاص للأوعية ذات الجدران الثقيلة، والأجهزة المختبرية المخصصة، والوصلات الصلبة، والمكونات الهيكلية.
الجدران الرقيقة المرنة تفضل المسحوق الناعم
المسحوق الناعم أكثر ملاءمة للأنابيب ذات الجدران الرقيقة لأن البثق بالمعجون يمكن أن يشكل الأنبوب بشكل مستمر ويطور القوة من خلال التليف. تدعم العملية المرونة مع الحفاظ على جدار متماسك بعد التلبيد.
يجب اختيار المادة والعملية بعناية: يمكن أن تتطلب أبعاد الأنابيب الصغيرة جدًا ضغوطًا عالية وظروف تجفيف وتلبيد محكومة بدقة.
طول المنتج يؤثر على الاختيار
يعتبر تشغيل المخزون الحبيبي عمليًا للمكونات المنفصلة، لكنه يصبح غير فعال للمنتجات الطويلة والمستمرة. يتوافق بثق معجون المسحوق الناعم بشكل أفضل مع الأطوال الطويلة من الأنابيب لأن المنتج يتم تشكيله باستمرار عبر القالب.
على العكس من ذلك، يكون البثق بالمعجون أقل ملاءمة عندما يكون المطلب الأساسي هو وعاء كبير ومعقد وصلب يجب تشكيله آليًا من قسم سميك.
فهم المقايضات
PTFE الحبيبي قوي للتخصيص
يوفر الراتنج الحبيبي طريقًا مستقرًا لأجزاء المختبر المعقدة والصلبة. يسمح التشغيل الآلي للمصنعين بتعديل الأبعاد، وإضافة ميزات تفصيلية، وإنتاج تصميمات منخفضة الحجم أو مخصصة دون إنشاء هندسة بثق مخصصة.
ومع ذلك، يضيف التشغيل الآلي الوقت، وهدر المواد، واعتبارات الأبعاد. تتطلب الأقسام السميكة أيضًا دمجًا دقيقًا، وتحكمًا في الضغط، وتبريدًا لمنع المسامية الداخلية.
المسحوق الناعم فعال للأنابيب ولكنه حساس للمعالجة
يعتبر بثق معجون المسحوق الناعم فعالًا للأنابيب المستمرة والمنتجات ذات الجدران الرقيقة. يمكنه توفير المرونة المطلوبة وجودة مسار السوائل دون تشغيل آلي مكثف بعد التشكيل.
تشمل قيوده الحساسية لتوزيع مواد التشحيم، وتحضير المعجون، وضغط البثق، ونسبة الاختزال، والتجفيف، والتلبيد. يمكن أن يؤدي ضعف التحكم إلى جدران غير منتظمة أو عيوب أو فقدان اتساق الأبعاد.
الأنابيب الصغيرة تتطلب اهتمامًا خاصًا
يمكن إنتاج أنابيب ذات قطر صغير من خلال بثق معجون المسحوق الناعم، ولكن نسبة الاختزال العالية قد تتطلب ضغوط بثق تتجاوز 100 ميجا باسكال. يجب أن تولد العملية تليفًا كافيًا للقوة مع تجنب العيوب.
يمكن أيضًا استخدام PTFE الحبيبي للبثق الكبسي للأنابيب الصغيرة ذات الدرجات الملبدة مسبقًا المناسبة، ولكن الدرجات غير المناسبة يمكن أن تنتج عيوبًا هيكلية. لذلك يجب أن يتبع اختيار الراتنج قطر الأنبوب الفعلي وهندسة البثق بدلاً من شكل المادة وحده.
شكل الراتنج لا يحدد كل خاصية
يتشارك PTFE الحبيبي والمسحوق الناعم في المزايا الكيميائية المرتبطة بـ PTFE، ولكن الأداء النهائي يعتمد أيضًا على الدرجة، والكثافة، والمسامية، وسماكة الجدار، وتاريخ المعالجة، وظروف التلبيد.
المسحوق الناعم ليس تلقائيًا الخيار الأفضل لكل أنبوب، والراتنج الحبيبي ليس محدودًا تلقائيًا بأدوات المختبر المشغلة آليًا. القضية الحاسمة هي ما إذا كان يمكن معالجة الراتنج بشكل موثوق في الشكل والهيكل المطلوبين.
اتخاذ القرار الصحيح لهدفك
اختر شكل الراتنج من خلال البدء بهندسة الجزء، والمرونة المطلوبة، وطول الإنتاج، وطريقة التصنيع المقبولة.
- إذا كان تركيزك الأساسي هو أوعية المختبر الصلبة أو المكونات المشغلة آليًا حسب الطلب: اختر درجة PTFE حبيبية يمكن قولبتها بالضغط أو بثقها كبسيًا إلى مخزون كثيف ثم تشكيلها آليًا بالأبعاد المطلوبة.
- إذا كان تركيزك الأساسي هو أنابيب نقل السوائل المرنة: اختر درجة PTFE مسحوق ناعم مصممة للبثق بالمعجون ومتوافقة مع نسبة اختزال الأنبوب وقطره.
- إذا كان تركيزك الأساسي هو أقسام سميكة ذات مسامية منخفضة: أعط الأولوية لدمج الراتنج الحبيبي، والضغط الخلفي الكافي، والتبريد المتحكم فيه تحت الضغط.
- إذا كان تركيزك الأساسي هو أنابيب مستمرة ذات قطر صغير: أعط الأولوية لتليف المسحوق الناعم، والتحكم في مواد التشحيم، وضغط البثق، وظروف التجفيف والتلبيد.
راتنج PTFE الصحيح هو الذي تدعم بنيته الجزيئية وسلوك معالجته مباشرة هندسة المنتج النهائي وأدائه.
جدول الملخص:
| الجانب | الراتنج الحبيبي | المسحوق الناعم |
|---|---|---|
| البلمرة | التعليق | التشتت/المستحلب |
| حجم الجسيمات | خشن، سهل التدفق | صغير، موحد |
| المعالجة الرئيسية | قولبة الضغط + التشغيل الآلي | البثق بالمعجون |
| المنتجات النموذجية | أدوات مختبر صلبة، أجزاء مخصصة | أنابيب مرنة، أفلام رقيقة |
| ملاءمة الهندسة | جدران سميكة، أشكال معقدة | جدران رقيقة، أطوال مستمرة |
| نقاط القوة | الاستقرار الهيكلي، قابلية التشغيل الآلي | الإنتاج المستمر، المرونة |
| القيود | متعدد الخطوات، هدر المواد | حساس للعملية، ضغوط عالية |
هل أنت مستعد لاختيار راتنج PTFE المناسب لاحتياجات أدوات المختبر أو الأنابيب الخاصة بك؟ يمكن لخبرائنا في KINTEK إرشادك خلال اختيار المواد والتصنيع المخصص. بفضل قدراتنا الشاملة في تشغيل PTFE/PFA باستخدام CNC والبثق، نقدم حلولًا مخصصة لتطبيقاتك المحددة. اتصل بنا اليوم لمناقشة مشروعك والحصول على استشارة مجانية!
المنتجات ذات الصلة
- أنابيب اختبار بتيفل مخصصة مقاومة للتآكل أدوات معملية من الفلوربوليمر ذات خلفية منخفضة 50 مل 30 مل
- أجهزة معملية مخصصة من PTFE مقاومة للتآكل وخلايا تفاعل منخفضة الخلفية تصنيع دقيق باستخدام CNC
- أطباق بتري PTFE مخصصة مقاومة للتآكل عالية النقاوة خلفية منخفضة للمعدات المخبرية
- محقن بتف خالص عالي النقاء سعة 20 مل مقاوم للمواد الكيميائية لمناولة السوائل، مناسب لمضخات المحاقن وتكامل أنابيب بفا
- أكواب وقوارير PTFE كبيرة الحجم للتطبيقات المخبرية المقاومة للتآكل في درجات الحرارة العالية مع التصنيع المخصص باستخدام التحكم الرقمي بالحاسوب
يسأل الناس أيضًا
- كيف يتم تصنيع أنابيب PTFE وما هي استخداماتها؟ دليل حلول الأنابيب عالية الأداء
- كيف تمنح عملية البثق بالمعجون (Paste Extrusion) السلامة الهيكلية لأنابيب PTFE المختبرية غير الملبدة؟
- ما هي فوائد استخدام أنابيب البوليتترافلوإيثيلين (PTFE) في أنظمة الفضاء والدفاع؟ الموثوقية في الظروف القاسية
- كيف تساهم أنابيب PTFE في دقة الأجهزة المختبرية والتحليلية؟ ضمان النقاء والدقة
- ما الذي يسبب معامل الاحتكاك المنخفض والسلوك غير اللاصق في أنابيب PTFE؟ استكشف الأسرار الجزيئية